

Sistem za kaljenje je uvezen u linije za filamente, kako biste potvrdili da li sistem za kaljenje efikasno funkcioniše u proizvodnji filamentne pređe, možete uzeti u obzir sljedeće faktore:
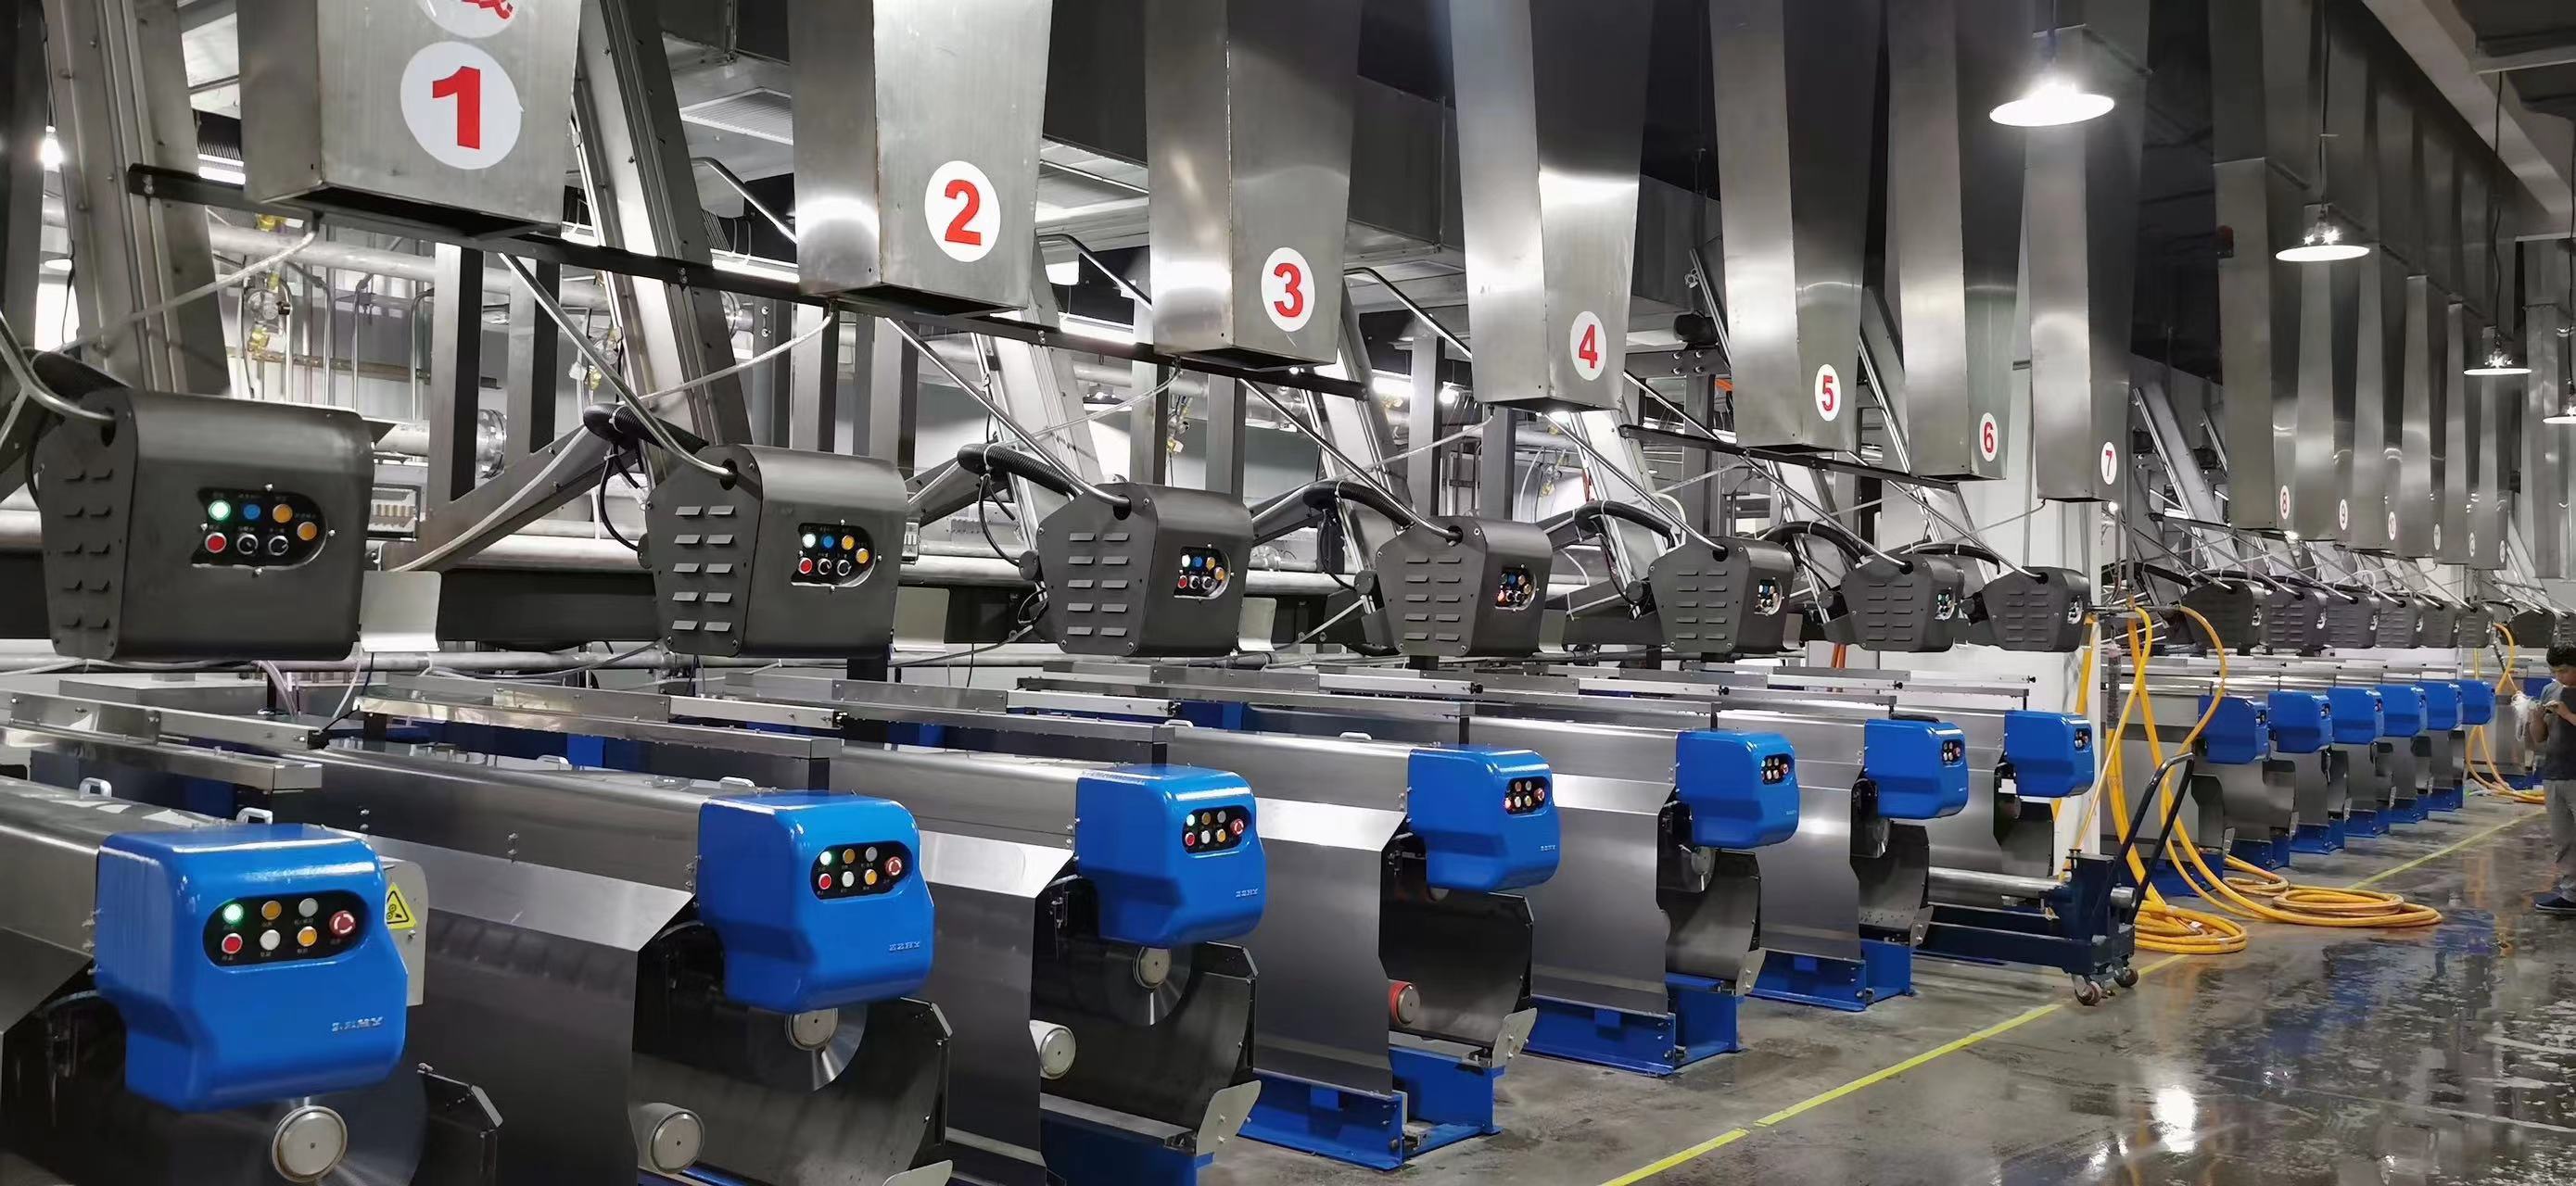
Hlađenje filamenta: Provjerite da li sistem za kaljenje obezbjeđuje dovoljno i konzistentno hlađenje filamenta. Filamente treba brzo ohladiti na željenu temperaturu kako bi se efikasno stvrdnuli i stabilizovali.
Ujednačenost: Procijenite ujednačenost hlađenja po širini i dužini snopa filamenata. Osigurajte da je proces hlađenja ujednačen po cijelom poprečnom presjeku snopa filamenata kako biste izbjegli varijacije u svojstvima duž pređe.
Kvalitet pređe: Procijenite kvalitet proizvedene pređe. Sistem kaljenja treba da rezultira pređom sa željenim karakteristikama, kao što su odgovarajuća molekularna orijentacija, zatezna čvrstoća, izduženje, skupljanje i druga specificirana svojstva.
Parametri procesa: Pratiti i kontrolisati parametre procesa vezane za sistem kaljenja, kao što su temperatura rashladnog zraka/vode, brzina protoka, pritisak i dizajn mlaznice. Ove parametre treba optimizirati kako bi se postigla željena brzina hlađenja i profil hlađenja.
Vizuelni pregled: Vršite vizuelne preglede filamenata i pređe tokom proizvodnje. Potražite znakove nedosljednog hlađenja, kao što su neravnomjeran izgled površine, varijacije u prečniku ili vidljivi nedostaci.
Praćenje performansi: Kontinuirano pratiti i bilježiti relevantne procesne parametre, uključujući temperaturu, pritisak i vrijeme hlađenja, kako bi se osiguralo da ostanu unutar navedenog raspona. Sva odstupanja treba odmah identifikovati i ispraviti.
Testiranje kvalitete: Redovno provoditi testiranje kvalitete proizvedene pređe kako bi se provjerilo ispunjava li potrebne specifikacije i standarde. To može uključivati testiranje čvrstoće pređe, izduženja, skupljanja, denijera, postojanosti boje i drugih relevantnih svojstava.
Procjenom ovih faktora i provođenjem redovnih provjera i testiranja kvalitete, možete osigurati da sistem za kaljenje ispravno funkcionira i proizvodi filamentnu pređu željenog kvaliteta. Također je važno uzeti u obzir sve specifične zahtjeve ili standarde koje postavlja vaš određeni proizvodni proces i prilagoditi sistem za kaljenje u skladu s tim.
I obično postoje dvije vrste kaljenja koje možete izabrati:
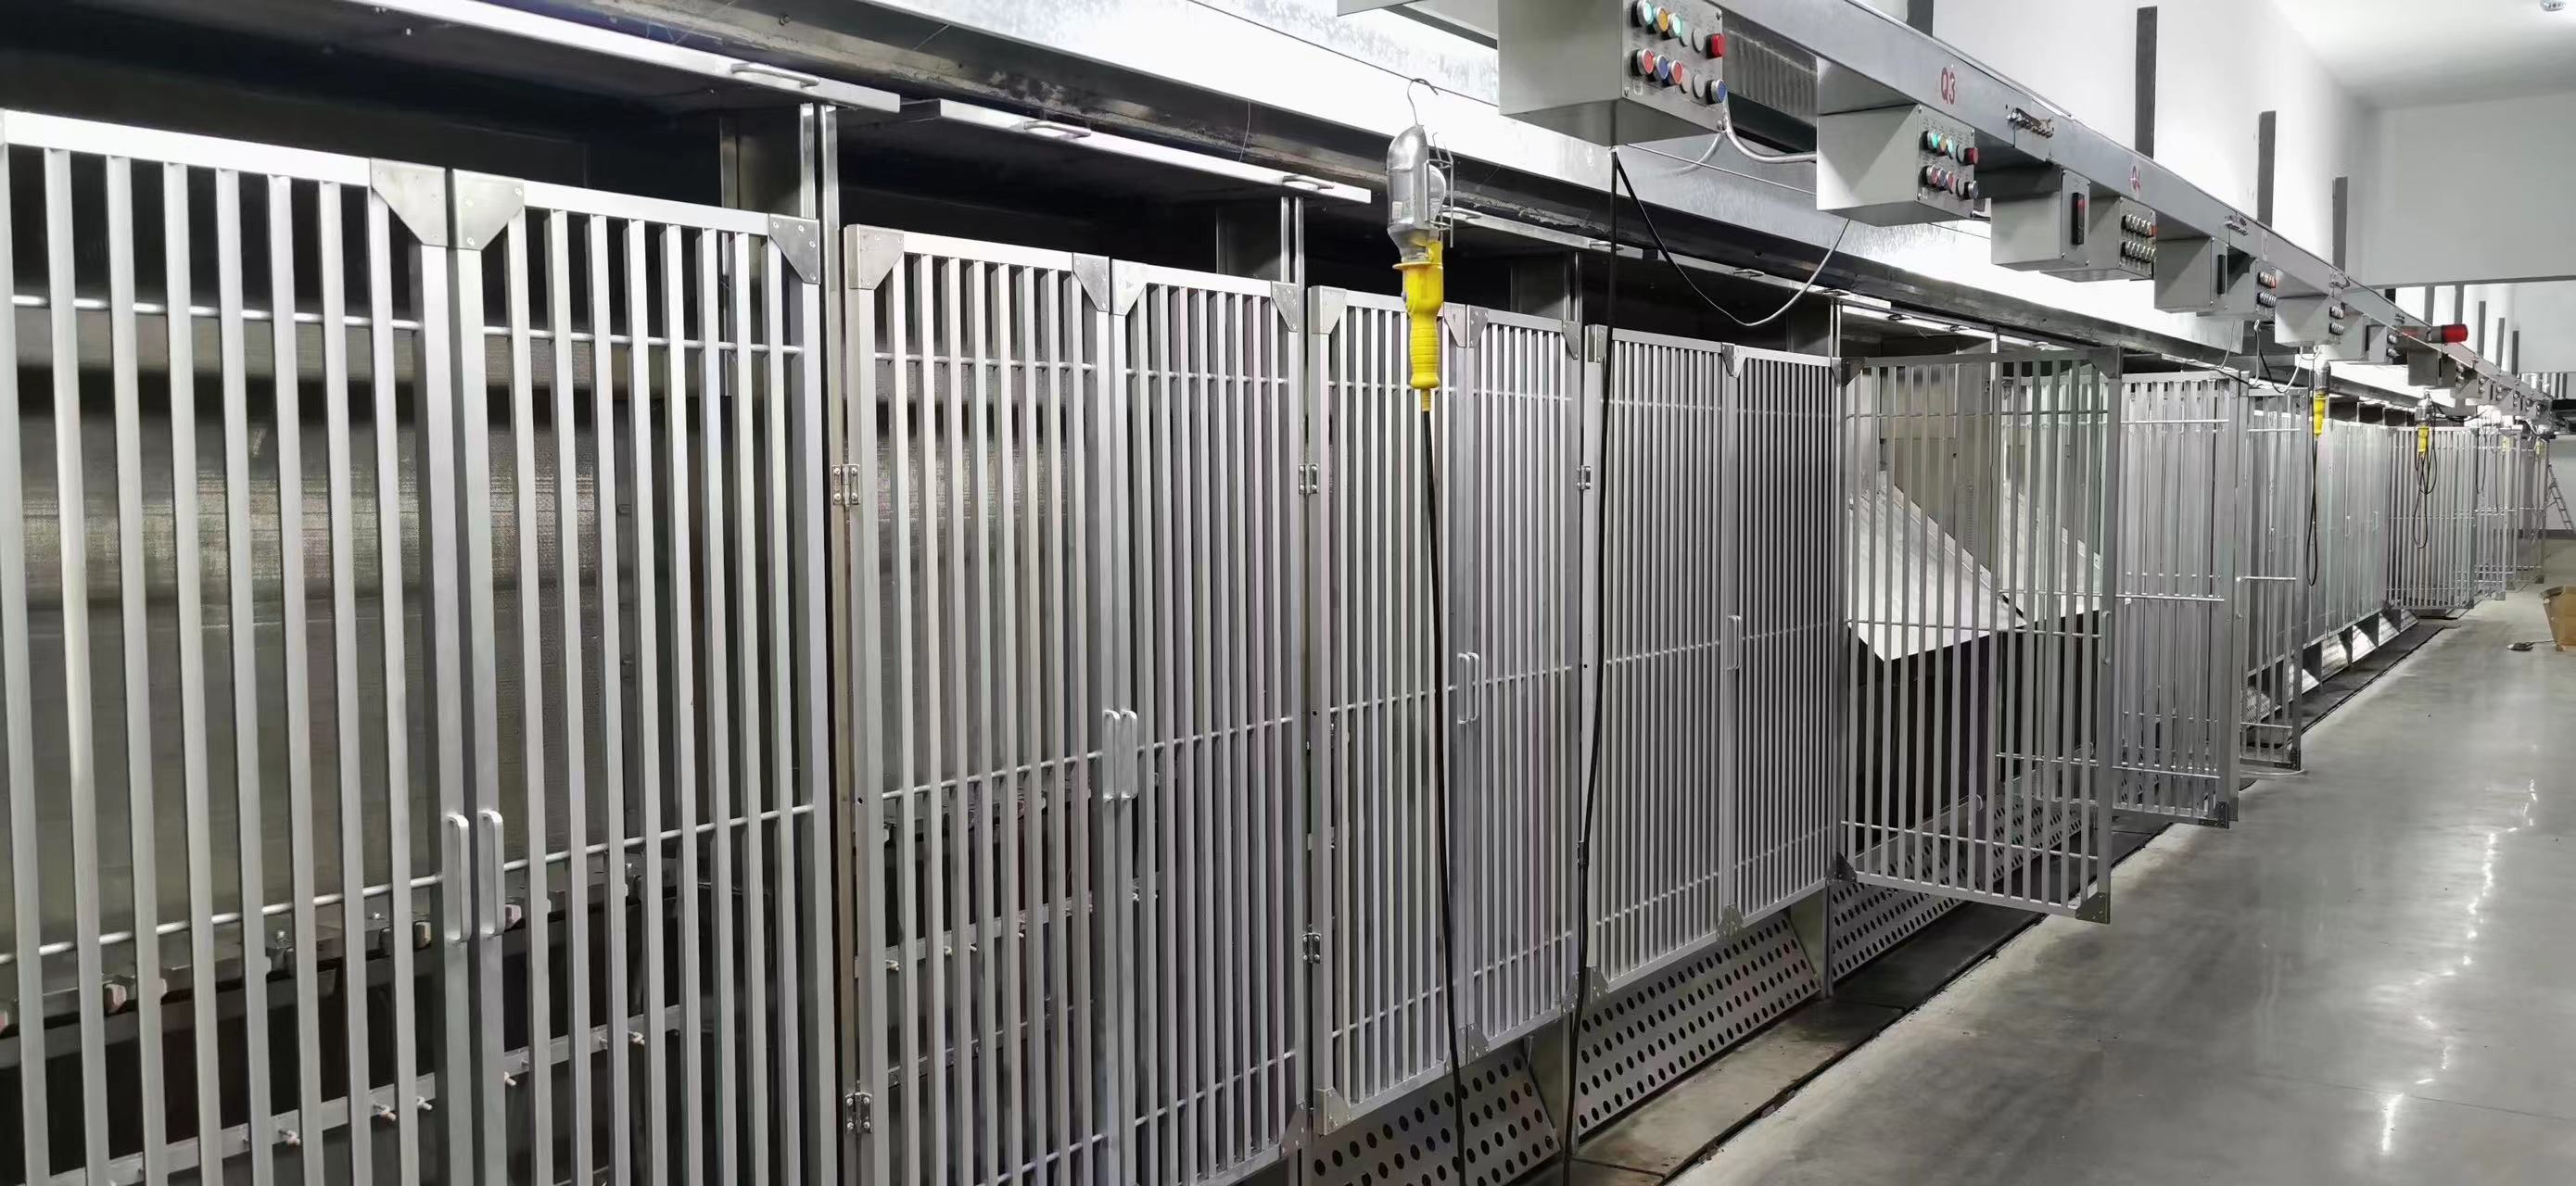
EVO (Edge-Variable Overfead) kaljenje i unakrsno kaljenje su dvije različite tehnike koje se koriste u proizvodnji filamentne pređe. Evo njihovih ključnih razlika:
EVO (Edge-Variable Overfead) kaljenje: EVO kaljenje je specijalizirana tehnika kaljenja koja se prvenstveno koristi u proizvodnji FDY (Fully Drawn Yarn - potpuno izvučene pređe). Uključuje kontrolu brzine hlađenja filamenata, posebno na rubovima ili porubima pređe. Podešavanjem prekomjernog dodavanja filamenata na rubovima tokom procesa kaljenja, stvara se različito skupljanje između središta i rubova pređe. Ovo različito skupljanje doprinosi razvoju željene strukture kovrčanja i povećanoj voluminoznosti FDY pređe.
Unakrsno kaljenje: S druge strane, unakrsno kaljenje je proces hlađenja koji se odvija odmah nakon ekstruzije filamenata u proizvodnji filamentne pređe. Uključuje podvrgavanje filamenata brzom postupku hlađenja, kao što je korištenje hladnog zraka ili vode, kako bi se učvrstili i stabilizirali. Unakrsno kaljenje pomaže u očuvanju željene molekularne orijentacije i fizičkih svojstava filamenata. Uobičajeno se koristi u različitim vrstama proizvodnje filamentne pređe, uključujući POY (djelomično orijentirana pređa) i FDY.
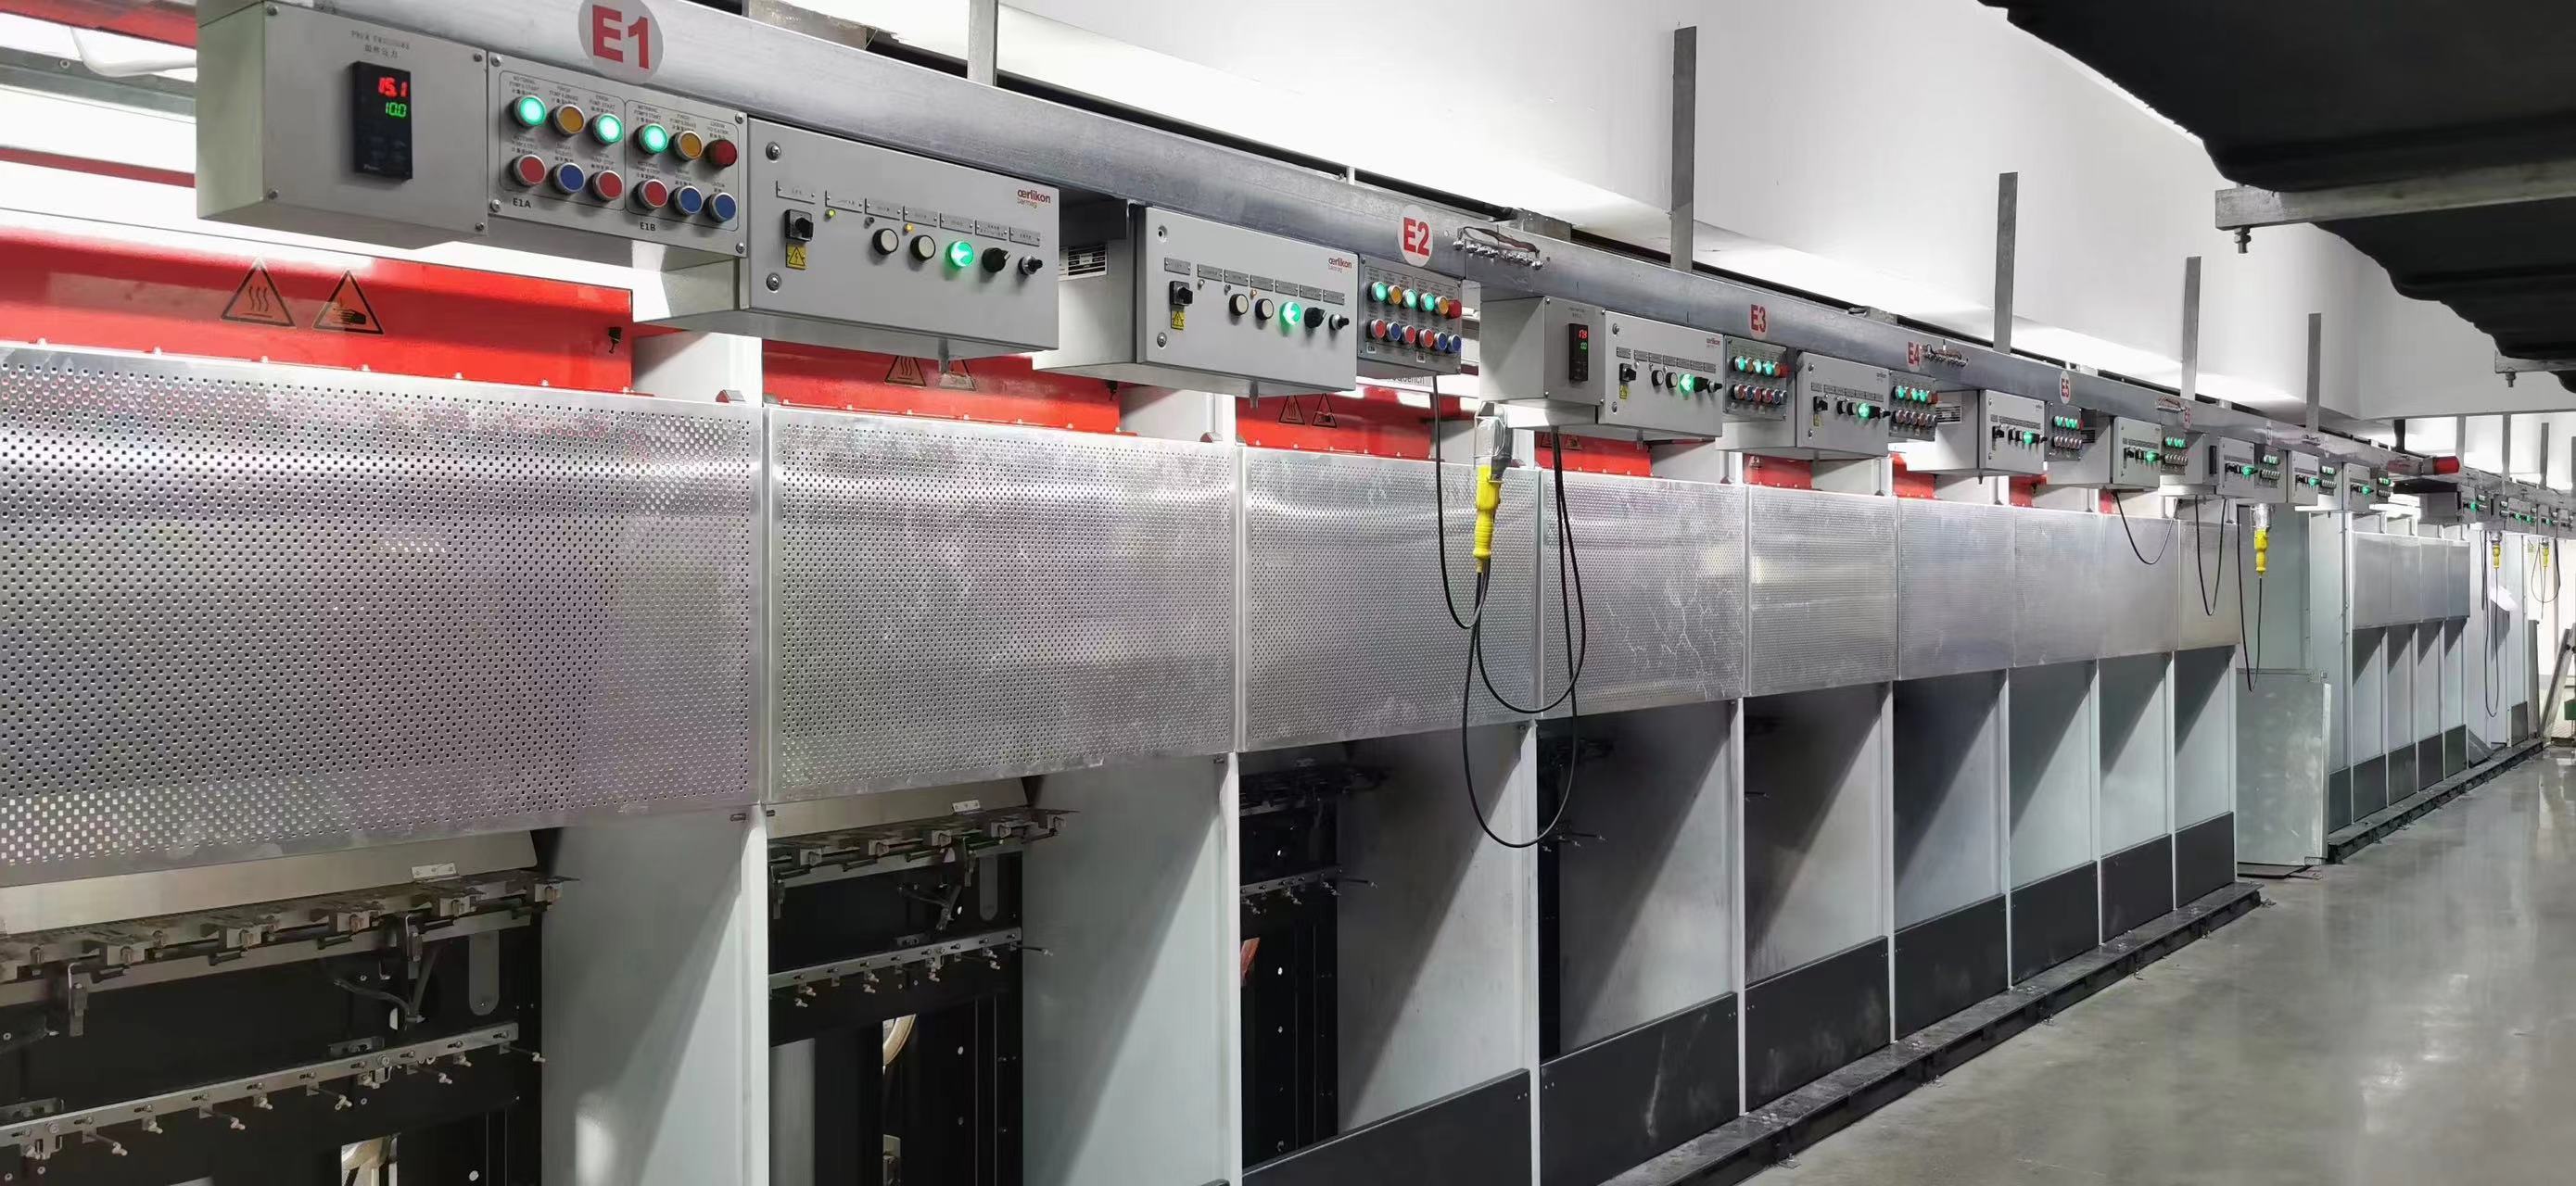
Ukratko, glavna razlika između EVO kaljenja i unakrsnog kaljenja leži u njihovoj svrsi i efektu. EVO kaljenje je posebno dizajnirano za stvaranje diferencijalnog skupljanja i postizanje željene strukture kovrčanja i voluminoznosti kod FDY pređa. Unakrsno kaljenje, s druge strane, je opći proces hlađenja koji se primjenjuje za stabilizaciju filamenata i očuvanje njihove molekularne orijentacije i fizičkih svojstava u različitim vrstama proizvodnje filamentne pređe.
Vrijeme objave: 05.06.2023.