

Kontrolisanje temperature tokomProizvodni proces POY (djelimično orijentisane pređe)je ključno za osiguranje željenog kvaliteta i svojstava pređe. Specifične metode kontrole temperature mogu varirati ovisno o korištenoj opremi i procesima, ali evo nekih općih smjernica:
Prethodno zagrijte sirovinuPrije ulaska u proces ekstruzije, sirovinu, obično poliesterske komadiće, treba prethodno zagrijati na određenu temperaturu. To se obično radi u lijevku ili komori za predgrijavanje. Slijedite preporuke proizvođača za odgovarajuću temperaturu predgrijavanja.
Proces ekstruzijeProces ekstruzije uključuje topljenje prethodno zagrijanih poliesterskih komadića i njihovo istiskivanje kroz mlaznice za predenje kako bi se formirali filamenti. Za kontrolu temperature tokom ekstruzije, uzmite u obzir sljedeće:
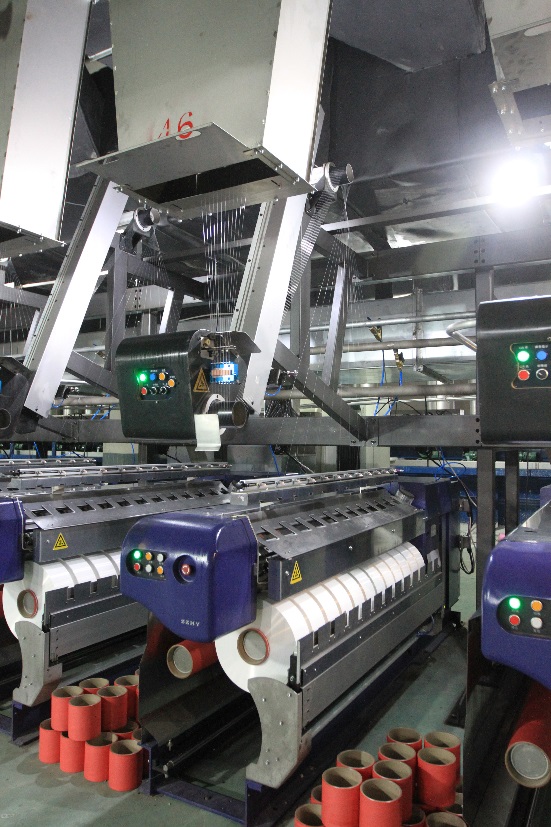
a.Temperatura bureta:Cijev ekstrudera ima više zona zagrijavanja, svaka sa svojom vlastitom kontrolom temperature. Podesite postavke temperature ovih zona na osnovu specifičnih zahtjeva poliesterskih čipova koji se obrađuju. Tipično, temperature se progresivno povećavaju od zone dovođenja do zone doziranja.
b. Temperatura centrifugalnog mlaza:Mlaznica za predenje, koja sadrži sitne rupice kroz koje se istiskuje rastopljeni poliester, treba se održavati na određenoj temperaturi. Ova temperatura je ključna za postizanje željenog promjera i svojstava filamenta. Za preporučenu temperaturu mlaza za predenje pogledajte upute proizvođača opreme.
Kaljenje:Nakon ekstruzije, filamenti se kale kako bi se očvrsnuli. Ovaj proces obično uključuje propuštanje filamenata kroz medij za hlađenje, kao što su zrak ili voda. Temperatura medija za kaljenje treba se pažljivo kontrolirati kako bi se osiguralo pravilno očvršćavanje i spriječili neželjeni efekti poput lijepljenja ili deformacija filamenata.
Crtanje/istezanjeIstezanje ili istezanje filamenata je važan korak u orijentaciji polimernih lanaca i davanju željenih svojstava pređi. Tokom ovog procesa, temperaturu je potrebno kontrolisati kako bi se postigao željeni nivo orijentacije. Više temperature olakšavaju bolje istezanje, ali prekomjerne temperature mogu uzrokovati degradaciju filamenata. Temperatura iscrtavanja zavisi od specifičnog polimera koji se obrađuje i njegovih svojstava. Slijedite preporuke proizvođača ili provedite probe kako biste odredili optimalnu temperaturu iscrtavanja.
Žarenje:Žarenje je proces termičke obrade koji se izvodi na rastegnutoj pređi radi ublažavanja unutrašnjih napona i poboljšanja njene stabilnosti. Temperatura i trajanje žarenja mogu varirati u zavisnosti od specifičnih zahtjeva pređe. Slijedite preporučene parametre žarenja koje je naveo proizvođač ili provedite probe kako biste odredili optimalne uslove.
NavijanjeTokom namotavanja, pređa se dodatno hladi kako bi se osiguralo da zadrži svoj oblik i svojstva. Proces namotavanja može uključivati propuštanje pređe kroz komoru za hlađenje ili korištenje mlazova hladnog zraka ili vode. Kontrolirajte temperaturu u ovoj fazi kako biste spriječili probleme povezane s toplinom ili deformacije pređe.
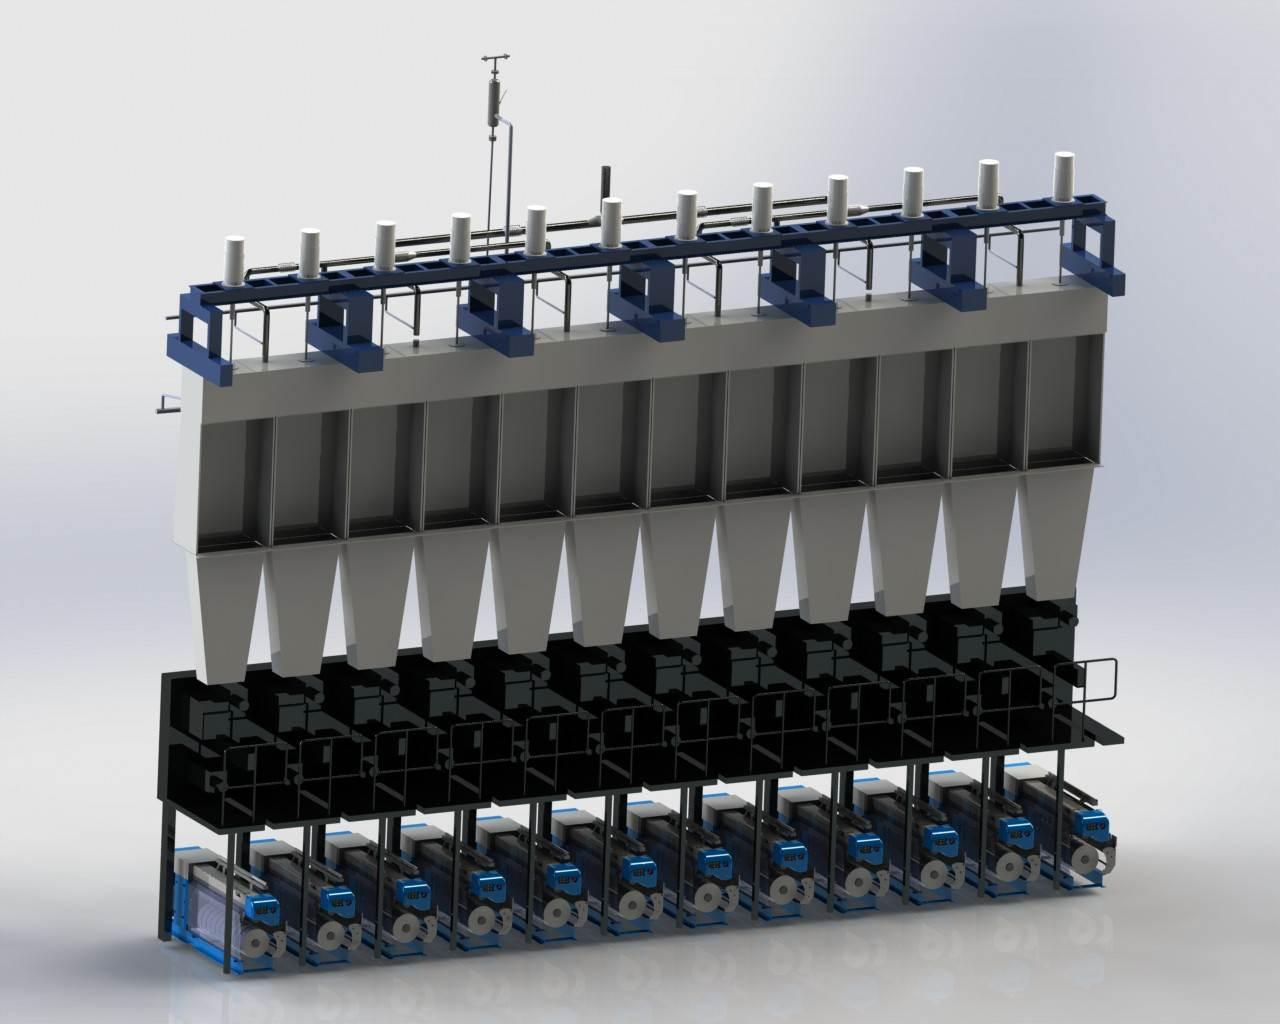
Imajte na umu da specifični parametri kontrole temperature mogu varirati ovisno o opremi i procesima koji se koriste u vašoj proizvodnoj liniji POY-a. Ključno je konsultovati smjernice proizvođača opreme, provesti ispitivanja i optimizirati postavke temperature na osnovu željenih svojstava pređe i zahtjeva za kvalitetom.
Vrijeme objave: 29. maj 2023.